挤出尖形叶片纹路教程,蛋糕裱花装饰与一次性裱花袋技巧
尖形叶片纹路的核心工具与材料准备 制作尖形叶片纹路,最核心的工具是专用的尖叶裱花嘴,常见的型号如125号或124号,其出口处呈细长的三角形,末端收口极窄,能直接挤出带有自然尖角的叶片形状。配合这种花嘴,推荐使用厚实的奶油霜或翻糖膏,因为稀薄的液体难以支撑叶片的立体形态,容易塌陷或无法形成清晰的尖端
尖形叶片纹路的核心工具与材料准备 制作尖形叶片纹路,最核心的工具是专用的尖叶裱花嘴,常见的型号如125号或124号,其出口处呈细长的三角形,末端收口极窄,能直接挤出带有自然尖角的叶片形状。配合这种花嘴,推荐使用厚实的奶油霜或翻糖膏,因为稀薄的液体难以支撑叶片的立体形态,容易塌陷或无法形成清晰的尖端
意式蛋白霜花嘴的核心结构与型号逻辑 意式蛋白霜因其制作过程中需要加热糖浆并打发蛋白,质地细腻且稳定性极高,对模具的细节表现力要求远高于普通奶油。花嘴的型号通常由数字与字母组合而成,其中数字代表出料孔的直径大小,而字母或后缀则对应具体的造型形态。对于意式蛋白霜而言,选择花嘴时不能仅看外观,更要关注出
材料特性与表面粗糙度的从属关系 内壁抛光的细腻程度并非孤立存在,而是高度依赖于基材的微观组织结构。金属或高分子材料在挤出成型过程中,其表面会自然形成微观的波峰与波谷。若原料分子链分布不均或含有未完全熔融的颗粒,这些微观缺陷会在后续加工中被放大,导致手感粗糙甚至产生刮擦感。因此,精准控制挤压力度的首
精密几何设计优化蛋糕切割体验 细长斜切开口的设计并非单纯的造型变化,而是基于力学结构与操作便利性的深度考量。刀身前端的尖锐角度能够轻松穿透蛋糕表层,而侧边的斜切开口则在切割过程中减少了食材与金属表面的接触面积。这种物理结构使得蛋糕胚在受力时不易发生粘连或碎裂,特别是在处理慕斯、提拉米苏等质地柔软且

镜面内壁的视觉与触觉双重标准 挑选黄油霜时,内壁的抛光工艺是判断模具品质最直观的切入点。经过精细抛光的内壁能形成类似玻璃般的平滑表面,这种物理特性直接决定了成品脱模时的状态。当模具内壁足够光滑,凝固后的黄油霜与金属之间形成的摩擦力极小,使得成品能够轻松滑出,不会出现边缘破损或表面粘连的情况。相比之

意式蛋白霜的稳定性基石 意式蛋白霜区别于法式蛋白霜的核心,在于其通过加热糖浆与蛋白液混合的方式,构建了极其稳定的胶体结构。制作时需将细砂糖与水按1:1比例熬煮至118°C至120°C,这一温度区间能确保糖液达到软球阶段,既避免了因温度过低导致蛋白霜稀软易塌,也防止了因温度过高产生焦糖味或结晶变硬。

细长斜切开口的结构优势与适用场景 细长斜切开口的设计核心在于其极窄的接触面与倾斜的受力角度,这种物理结构使得工具在接触物体时能产生类似刀锋般的切割或剥离效果。对于需要处理精细边缘、硬质材料或进行精密剥离作业的场景,这种结构能提供远超常规平口或宽口工具的精准度。在实际操作中,斜切角度通常固定,使得受
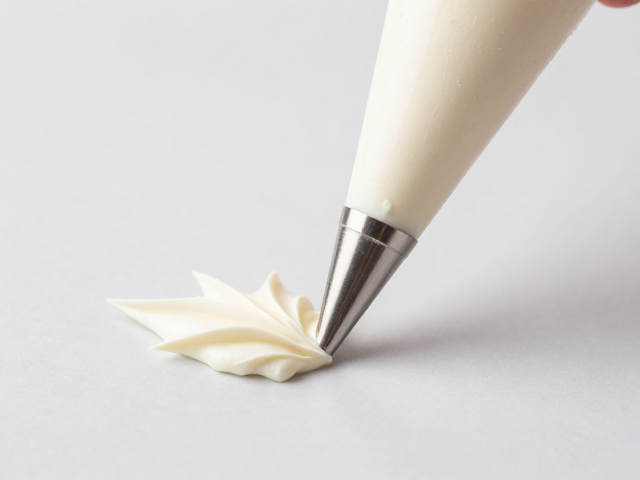
裱花嘴选择与奶油状态的关键参数 制作尖形叶片纹路,核心在于工具与食材状态的精准匹配。市面上常见的18号或101号小叶片裱花嘴,其开口宽度通常控制在5-8毫米之间,这种规格能确保挤出的奶油具有足够的支撑力,同时便于形成细长的叶尖。若开口过大,叶片容易塌陷无法立起;开口过小,则难以挤出流畅的线条,导致
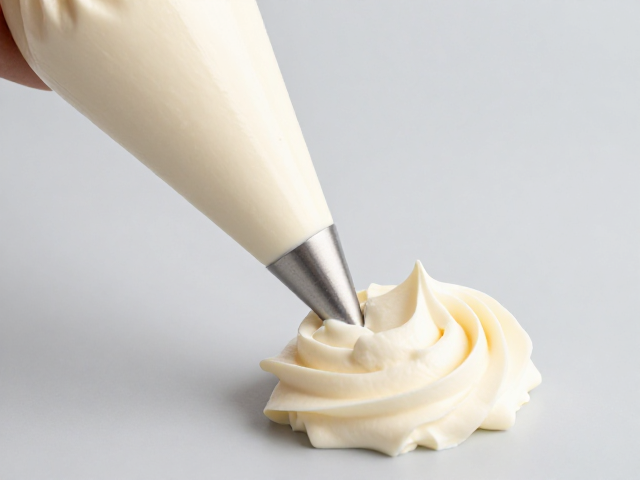
淡奶油打发后的物理特性与操作表现 打发完成的淡奶油在静止状态下表面会出现一层细腻的白色粉末状物质,这种现象常被称为“出霜”。在烘焙实践中,出霜的均匀程度直接反映了奶油内部气泡结构的稳定性。当奶油打发至指定的软峰状态时,脂肪球包裹起空气形成稳定的网状结构,随着静置时间的推移,部分水分与脂肪轻微分离并

内壁光洁度对奶油挤出的物理影响 裱花嘴的内壁处理工艺直接决定了流体在金属管道内的运动状态。当内壁经过精细抛光达到镜面级别的光洁度时,奶油或糖霜在受到挤压时,与金属表面的摩擦系数显著降低。这种低阻力环境使得高粘度的油脂类食材能够保持原有的结构稳定性,避免因摩擦生热或剪切力过大而导致油脂分离或塌陷。粗
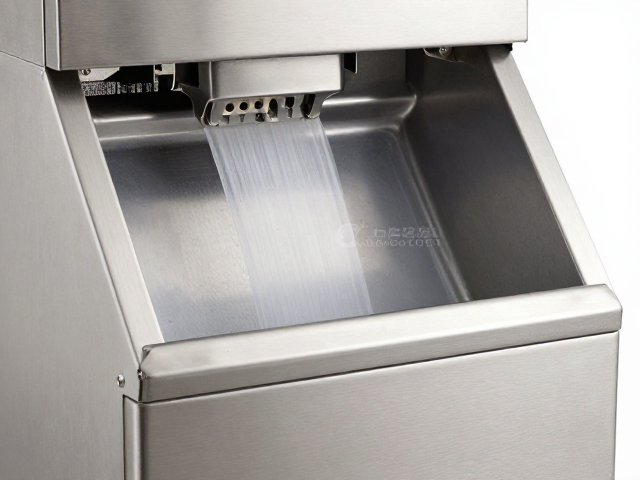
材质选择:不锈钢在商用环境中的核心优势 商用制冰机长期处于高频率运转状态,机身外壳与内部关键部件直接面对潮湿、高温以及清洁剂的侵蚀。304不锈钢因其含有18%以上的铬和8%以上的镍,能在表面形成严密的氧化膜,有效抵御氯离子腐蚀和日常酸碱清洁剂的损伤。相较于普通涂层钢板或未经处理的碳钢,不锈钢不会生
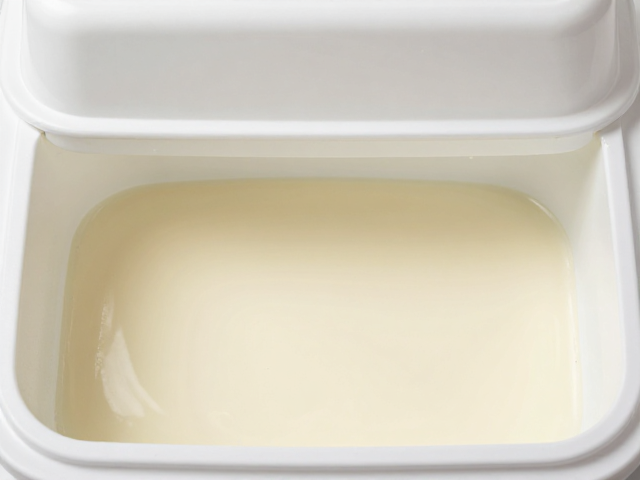
科学分区存储:锁住奶油的原始形态 淡奶油在烘焙与烹饪环节中,其物理状态的稳定性直接决定了成品的质感。将淡奶油置于冰箱冷藏室的恒温区进行分类存放,是维持其乳化结构稳定的基础。冷藏温度通常控制在2℃至8℃之间,这一区间能有效抑制乳脂中水分结晶及蛋白质变性,避免奶油因温度波动出现油水分离或质地松散的现象